
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-23 Herkunft:Powered
Jedes HVACR-System ist auf präzise Technik angewiesen, um die Wärmeübertragung und Druckintegrität aufrechtzuerhalten. Als Herzstück dieses kontinuierlichen Kreislaufs spielt der Kühlkupfer-U-Bogen eine entscheidende Rolle beim Schließen von Kreisläufen in Wärmetauschern, Kondensatoren und Verdampfern. Die Auswahl der falschen Armatur birgt erhebliche betriebliche und geschäftliche Risiken. Sie sind mit Systemlecks, katastrophalen Druckausfällen und teuren Kältemittelverlusten konfrontiert. Minderwertige Biegungen führen außerdem zu einem ineffizienten Durchfluss, was die Kompressoren dazu zwingt, viel härter zu arbeiten und die Gesamtsystemleistung zu beeinträchtigen.
Bei modernen Hochdruckkühlungsanlagen sind diese Risiken völlig inakzeptabel. Dieser Artikel bietet einen überprüfbaren, spezifikationsgesteuerten Rahmen für die Bewertung und Beschaffung dieser kritischen Komponenten. Wir werden Materialstandards, genaue Größenanforderungen und wichtige Testprotokolle untersuchen. Beschaffungsmanager und HVACR-Ingenieure erfahren genau, wie sie Hersteller qualifizieren und eine langfristige Systemzuverlässigkeit gewährleisten.
Beschaffungsteams behandeln Rohrverbindungsstücke manchmal wie einfache Handelsware. Diese Denkweise führt zu erheblichen nachgelagerten Fehlern. Die Bewertung der tatsächlichen Auswirkungen einer schlechten Ausstattung zeigt, warum eine strenge Auswahl wichtig ist.
Die Fluiddynamik spielt innerhalb einer Kondensatorschlange eine entscheidende Rolle. Ein falscher Mittellinienradius (CLR) stört den reibungslosen Kältemittelfluss. Enge oder gekräuselte Biegungen erzeugen starke innere Turbulenzen. Diese Turbulenzen erhöhen den Widerstand, wenn das Gas oder die Flüssigkeit durch die Kurve navigiert. Kompressoren müssen härter arbeiten, um den Massenstrom durch eingeschränkte Wege zu leiten. Infolgedessen erfährt Ihr System einen spürbaren Rückgang seines Gesamtleistungskoeffizienten (COP). Ingenieure müssen aerodynamischen Sweep-Designs Priorität einräumen, um eine optimale Flüssigkeitsgeschwindigkeit aufrechtzuerhalten.
Kühlsysteme erzeugen kontinuierliche harmonische Schwingungen. Kompressoren geben pulsierende Förderkräfte über das gesamte Rohrleitungsnetz ab. Das System wirkt im Wesentlichen wie eine große Stimmgabel. Dünnwandige oder schlecht geglühte Armaturen absorbieren diese kinetische Energie schlecht. Sie werden zu den Hauptorten für Mikrofrakturversagen. Durch geeignete Glühprozesse wird das Kupfer weicher. Dadurch kann es sich leicht biegen und harmonische Belastungen absorbieren, ohne zu brechen. Hart gezogene oder unsachgemäß erhitzte Enden verspröden schnell.
Schlechte Lötverbindungen sind häufig auf schlechte Maßtoleranzen der Schenkellängen zurückzuführen. Wenn die Beine nicht perfekt parallel ausgerichtet sind, müssen die Installateure sie mit Gewalt in den Spulenblock einführen. Dies führt zu körperlicher Belastung, bevor das System überhaupt eingeschaltet wird. Mit der Zeit reißen diese beanspruchten Gelenke. Kältemittellecks führen zu immensen finanziellen und ökologischen Belastungen. Der Ersatz von verlorenem Benzin ist heutzutage unglaublich teuer. Darüber hinaus führt ein plötzlicher Systemausfall dazu, dass der kommerzielle Betrieb unterbrochen wird, temperaturempfindliche Lagerbestände beschädigt werden und der Ruf der Marke geschädigt wird.
Herkömmliche Baumaterialien können den Strapazen mechanischer Kühlzyklen nicht standhalten. Während der Beschaffungsphase müssen Sie strenge Metallurgie- und Sauberkeitsstandards durchsetzen.
Sie müssen C12200-Kupfer (DHP – Desoxidierter hoher Phosphorgehalt) angeben. Diese spezielle Legierung bietet optimale Wärmeleitfähigkeit für Wärmeaustauschanwendungen. Noch wichtiger ist, dass der hohe Phosphorgehalt aktiv die Wasserstoffversprödung verhindert. Beim Hochtemperaturlöten von Silber reagiert normales sauerstoffhaltiges Kupfer heftig. Es bildet mikroskopisch kleine Dampftaschen im Metall. Diese inneren Hohlräume schwächen die Gelenkstruktur. C12200 eliminiert dieses Risiko vollständig und sorgt für starke, auslaufsichere Verbindungen.
Ersetzen Sie Kühlaufgaben niemals durch herkömmliches Leitungskupfer. Sanitärrohre verarbeiten Wasser mit niedrigem Druck. Kühlkreisläufe verarbeiten flüchtige Gase unter hohem Druck. Sie müssen die Einhaltung der ACR-Standards einfordern. Ein akzeptabler U-Bogen aus ACR-Kupfer folgt den ASTM B280-Richtlinien für Außendienstanwendungen. Verlassen Sie sich hinsichtlich der Anforderungen an die Herstellung nahtloser Rohre auf die ASTM B75-Spezifikation. Diese Gerüste garantieren eine präzise metallurgische Reinheit und Kornstruktur.
Interne Sauberkeit bleibt absolut unverhandelbar. Bei Herstellungsprozessen werden schwere Ziehöle verwendet, um das Metall zu formen. Wenn Fabriken diese Öle in der Tube lassen, kommt es zur Katastrophe.
Definieren Sie eine strenge Grunderwartung. Lieferanten müssen alle Armaturen mit Stickstoff gespült versenden. Außerdem müssen unmittelbar nach der Reinigung dicht schließende Endkappen angebracht werden. Diese Kappen blockieren Oxidation und Eindringen von Feuchtigkeit vor der endgültigen Installation.
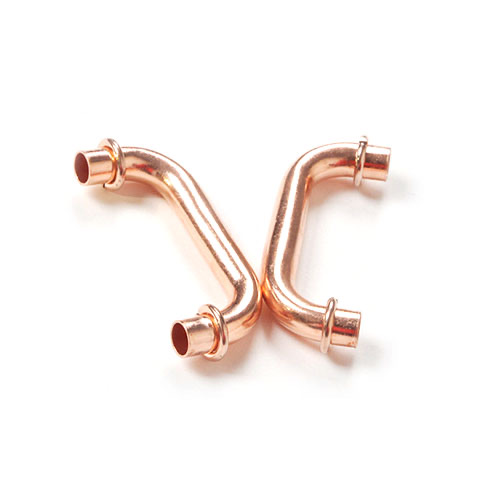
Maßhaltigkeit unterscheidet Premium-Fittings von fehleranfälligen Alternativen. Die genaue geometrische Dimensionierung bestimmt sowohl die Montagegeschwindigkeit als auch die langfristige Haltbarkeit.
Die exakte Außendurchmesserdimensionierung bleibt für die Effizienz der Montagelinie von entscheidender Bedeutung. Die Armatur muss perfekt zum geraden Rohr des Spulenblocks passen. Das Silberlöten beruht ausschließlich auf der Kapillarwirkung. Hitze zieht das flüssige Lot entgegen der Schwerkraft in die Verbindung. Die Kapillarwirkung erfordert einen präzisen Spalt, typischerweise zwischen 0,002 und 0,005 Zoll. Wenn der Außendurchmesser zu klein ist, wird der Spalt zu groß und das Lot tropft einfach weg. Wenn der Außendurchmesser zu groß ist, kann der Installateur die Teile nicht zusammenfügen.
Ingenieure müssen die Wandstärke an den Spitzenbetriebsdruck anpassen. Auf die Ausgangsdicke allein kann man sich nicht verlassen. Beim Herstellungsprozess wird das gerade Rohr um eine Matrize gebogen. Durch diese Aktion wird das Metall an den Extrados (der Außenkrümmung der Biegung) physisch gedehnt. Ein Rohr, das bei 0,030 Zoll beginnt, kann an der Spitze auf 0,024 Zoll dünner werden. Um diese zusätzliche Ausdünnung auszugleichen, müssen Sie ein dickeres Ausgangsmaterial fordern, insbesondere bei Hochdrucksystemen.
Tabelle 1: Typische Ausdünnungszulagen für Extrados
| Kältemitteltyp | Betriebsdruckbereich (psi) | Erforderlicher Anfangswandrand (über dem Ziel) |
|---|---|---|
| R-134a (Legacy) | Niedrig bis mittel | +10 % |
| R-410A / R-32 | Hoch | +15 % bis 20 % |
| R-744 (CO2 transkritisch) | Ultrahoch (>1400 psi) | +30 % (oder spezielle hochfeste Legierungen) |
Das Entwerfen der CLR erfordert einen sorgfältigen Balanceakt. Die Strömungsdynamik erfordert einen aerodynamischen Bedarf für einen weiten Schwung. Breitere Krümmungen reduzieren den internen Druckabfall erheblich. Allerdings erfordern Einschränkungen des physischen Platzbedarfs oft etwas anderes. Moderne kompakte Kondensatorspulen erfordern einen engen Abstand, um Platz zu sparen. Ingenieure müssen die CLR so optimieren, dass sie zum Spulenblockabstand passt und gleichzeitig ein Crimpen oder Knicken des Innenradius vermeiden.
Die HVACR-Branche setzt weiterhin auf umweltfreundlichere Kältemittel mit höherem Druck. Ihre Komponentenspezifikationen müssen sich entsprechend weiterentwickeln.
Vor Jahrzehnten nutzten Systeme R-22, das bei relativ niedrigen Drücken arbeitete. Standardbeschläge hielten diesen Belastungen problemlos stand. Heute sieht die Landschaft völlig anders aus. Systeme nutzen R-410A und R-32, die bei deutlich höheren Drücken laufen. Darüber hinaus setzt die Industrie zunehmend auf natürliche Ultrahochdruckkältemittel wie R-744 (CO2). Transkritische CO2-Systeme arbeiten mit Drücken, die leicht zum Bruch herkömmlicher Rohrleitungen führen können.
Die Berechnung der erforderlichen Berstdruckgrenzen ist aus Sicherheitsgründen von entscheidender Bedeutung. Verlassen Sie sich nicht auf theoretische Rohrtabellen, die von Metallhändlern bereitgestellt werden. Fordern Sie empirische Bersttestdaten direkt vom Hersteller an. Ein zuverlässiges Burst-Testprotokoll umfasst:
Bei Anwendungen wie Tiefkühllagern oder gewerblichen Wärmepumpen kommt es zu drastischen Temperaturschwankungen. Metall dehnt sich beim Erhitzen aus und zieht sich beim Gefrieren zusammen. Diese kontinuierlichen Zyklen verursachen thermische Ermüdung. Hochwertige Glühprozesse verfeinern die Kupferkornstruktur. Diese Verfeinerung ermöglicht es der Armatur, jahrzehntelange Wärmeausdehnungen auszuhalten, ohne dass sich Ermüdungsrisse bilden.
Es ist einfach, einen Lieferanten zu finden, der Kupfer einfach biegt. Um einen Partner zu finden, der die strengen ACR-Toleranzen konsequent einhält, sind strenge Prüfungen erforderlich.
Bitten Sie Ihr Einkaufsteam immer, detaillierte Daten zu Ovalität (Rundheit) und Beinlängentoleranzen anzufordern. Durch das Biegen von Metall wird natürlich versucht, das Rohr abzuflachen. Premium-Hersteller verwenden Innendorne, um das Rohr perfekt rund zu halten. Unrunde Enden erfordern eine manuelle Größenänderung in der Fabrikhalle. Dieser zusätzliche Schritt macht die Effizienz des Fließbands völlig zunichte und erhöht die Arbeitskosten.
Achten Sie als Grundlage auf eine ISO 9001-Zertifizierung. Bewerten Sie darüber hinaus ihre Systeme zur Chargenrückverfolgbarkeit. Wenn ein Fitting während der Installation bricht, kann der Hersteller dann genau dieses Teil auf den ursprünglichen Rohkupferbarren zurückführen? Eine ordnungsgemäße Rückverfolgbarkeit beweist, dass sie ihre Lieferkette kontrollieren und die Verantwortung für metallurgische Mängel übernehmen.
Die Spulendesigns variieren stark zwischen verschiedenen OEM-Marken. Die Steigung (Abstand zwischen den beiden Beinen) ändert sich je nach Flossendesign und Rohrführung. Beurteilen Sie, ob der Lieferant über interne Werkzeugkapazitäten verfügt, um kundenspezifische Pitch-Anforderungen zu erfüllen. Interne Werkzeuge verhindern exorbitante einmalige Engineering-Gebühren (Non-Recurring Engineering, NRE) und verkürzen die Vorlaufzeiten für die Entwicklung neuer Produkte drastisch.
Verpflichten Sie sich niemals zu einer Beschaffung großer Mengen auf der Grundlage einer Broschüre. Wir empfehlen, zunächst Musterchargen für die zerstörende Prüfung anzufordern. Führen Sie Ihre eigenen Bersttests durch. Schneiden Sie die Biegungen in zwei Hälften, um die tatsächliche Außenwanddicke unter einem Mikroskop zu messen. Führen Sie an Ihrer Montagelinie Lötfähigkeitsversuche durch, um die Außentoleranzen zu überprüfen. Geben Sie Bestellungen erst auf, wenn die Proben diese physischen Tests bestanden haben.
Bruchteile eines Cents bei einer Armatur einzusparen, ist eine gefährliche Fehleinsparung. Wenn man kleine Vorabeinsparungen gegen die enormen Kosten von Garantieansprüchen, Systemlecks und Kompressorausfällen abwägt, wird die Wahl klar. Eine hochwertige Fertigung schützt Ihr Endprodukt.
Um die Zuverlässigkeit sicherzustellen, befolgen Sie eine strenge abschließende Checkliste. Überprüfen Sie die Einhaltung der ASTM-Standards. Berechnen und überprüfen Sie die Wanddickenzugaben für Ihre Zielkältemittel, insbesondere zum Ausgleich von Außenverdünnungen. Schließlich ist bei allen Lieferungen eine strikte interne Sauberkeit zu fordern, die eine Stickstoffspülung und sichere Endkappen vorschreibt.
Ergreifen Sie noch heute Maßnahmen, um Ihre Lieferkette zu sichern. Wenden Sie sich bezüglich Ihrer spezifischen Spulenkonstruktionen an einen technischen Spezialisten. Fordern Sie ein umfassendes technisches Datenblatt und physische Muster von einem qualifizierten, rückverfolgbaren Hersteller an, um Ihren Qualitätsvalidierungsprozess zu starten.
A: Standard-Rohrleitungen verarbeiten Wasser mit niedrigem Druck und unterliegen keinen strengen Sauberkeitskontrollen. ACR-Varianten entsprechen den ASTM B280- oder B75-Standards. Sie erfordern genaue Maßtoleranzen für Hochdruckgase. Darüber hinaus werden ACR-Armaturen sorgfältig entfettet, mit Stickstoff gespült und verschlossen, um interne Oxidation und Feuchtigkeitskontamination zu verhindern.
A: Durch das Biegen eines Rohrs wird das Metall am Außenradius (Extrados) mechanisch gedehnt. Durch diese Dehnung wird die Wand deutlich dünner. Wenn das Startrohr zu dünn ist, wird der Scheitelpunkt zu einer Schwachstelle, die unter hohem Druck platzen kann. Zum Ausgleich müssen die Hersteller entsprechend dickwandige Startrohre verwenden.
A: Transkritische CO2-Systeme arbeiten bei extremen Drücken, oft über 1400 psi. Standardwandstärken können reißen. Diese Systeme erfordern deutlich größere Wandstärken und erfordern oft einen Spielraum von bis zu 30 % gegenüber Standard-R-410A-Rohren. Viele Ingenieure spezifizieren spezielle hochfeste Kupfer-Eisen-Legierungen, um diese extremen Belastungen sicher zu bewältigen.
A: Hartlötfehler sind typischerweise auf drei Probleme zurückzuführen. Eine schlechte Ovalität (unrunde Enden) zerstört den für Silberlot erforderlichen Kapillarspalt. Ein falscher Beinabstand zwingt Installateure dazu, die Beine zu beugen, was zu körperlichen Ermüdungsfrakturen führt. Schließlich verhindert die interne Oxidation aufgrund mangelnder Stickstoffspülung während der Herstellung oder Installation, dass das Lot ordnungsgemäß haftet.

