
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-19 Herkunft:Powered
Beim Löten in der Kältetechnik steht für HVAC/R-Fachleute unglaublich viel auf dem Spiel. Eine einzige beschädigte Verbindung kann zu katastrophalen Kältemittellecks führen. Es kann zu einem schnellen Kompressorausfall und kostspieligen Kundenrückrufen kommen. Bevor wir ein Projekt bewerten, müssen wir eine solide technische Basis schaffen. Im Gegensatz zum Niedertemperaturlöten erfolgt das Hartlöten oberhalb von 840 °F (450 °C). Diese extreme Hitze macht die Vorbereitung vor dem Schweißen zum wichtigsten Indikator für die Integrität der Verbindung. Es garantiert letztendlich die Langlebigkeit des Systems.
Dieser Artikel dient als Blaupause für Ihre Entscheidungsphase. Sie erfahren, wie Sie Ihre Betriebsabläufe (SOPs) standardisieren. Außerdem erfahren Sie, wie Sie die Materialbereitschaft vor dem Einsatz des Brenners genau beurteilen können. Indem wir diese kritischen Faktoren vor dem Löten berücksichtigen, können wir häufige Fehler beseitigen. Sie bauen ein äußerst zuverlässiges System auf, das extremen Drücken und Vibrationen über Jahrzehnte im Dauerbetrieb standhält.
Viele Techniker beschleunigen die Vorbereitungsphase oft, um Zeit zu sparen. Sie überspringen wichtige Schritte vor dem Löten und gehen davon aus, dass eine schnelle Wärmeanwendung ausreicht. Eine schlecht vorbereitete Verbindung kann einen ersten Drucktest problemlos bestehen. Es könnte sogar für kurze Zeit ein Vakuum aufrechterhalten. Temperaturwechsel und kontinuierliche Systemvibrationen erzählen jedoch eine andere Geschichte. Sie betonen diese schwachen Bindungen immer wieder. Mit der Zeit legen sie schließlich spröde Kapillarbindungen frei. Es kommt unweigerlich zu Mikroleckagen oder plötzlichen Gelenkbrüchen.
Systemdegradation stellt eine enorme finanzielle Belastung dar. Wenn eine ordnungsgemäße Reinigung oder eine Stickstoffspülung ausgelassen wird, verbleiben Sauerstoff und Schmutz in den Leitungen. Extreme Hitze erzeugt Kupferoxidablagerungen auf ungespülten Kupferwänden. Diese spröden Flocken brechen im normalen Betrieb ab. Sie bewegen sich schnell durch den Kältemittelstrom. Sie wirken als scharfes Schleifmittel. Sie beschädigen empfindliche Kompressorwicklungen irreparabel. Sie verstopfen schnell die thermischen Expansionsventile (TXVs) und schränken die Kühlkapazität ein. Diese Verschmutzung führt zum kompletten Systemausfall.
Wir müssen definieren, wie erfolgreiche Lötarbeiten aussehen. Bei der Hochdruck-Stickstoffprüfung erreichen Sie absolute Nulllecks. Sie gewährleisten eine tiefe, solide Legierungseindringung in der gesamten Gelenkpfanne. Sie sorgen für eine makellose, optisch saubere interne Rohrleitung. Wenn diese Kriterien erfüllt sind, entfällt eine teure Nachbearbeitung der Diagnose. Es schützt den Ruf Ihres Unternehmens. Dadurch bleiben die Projektmargen profitabel und die Kunden hoch zufrieden.
Die Kapillarwirkung hängt stark von exakten physikalischen Abmessungen ab. Sie benötigen genaue Toleranzen für einen optimalen Fluss der geschmolzenen Legierung. Der ideale Spalt beträgt nur 0,002 bis 0,005 Zoll. Ein zu enger Spalt verhindert physikalisch, dass das Lot in die Verbindung eindringt. Ein zu lockerer Spalt unterbricht den Kapillarzug vollständig. Die Schwerkraft zieht die Legierung nach unten und hinterlässt große Lücken an der Oberseite der Verbindung. Messen Sie Ihre Abstände vor der Montage immer sorgfältig aus.
Bewerten Sie jede Komponente auf strukturelle Verformung. Untersuchen Sie Standardverbindungen gründlich bei guter Beleuchtung. Schauen Sie sich hochbelastete Bauteile wie einen Rückbogen genau an . Überprüfen Sie diese gebogenen Teile auf mikroskopische Risse. Identifizieren Sie etwaige Unrundheiten, die durch unsachgemäßes Schneiden oder unsachgemäße Handhabung verursacht wurden. Erkennen Sie Herstellungsfehler frühzeitig, um spätere katastrophale Ausfälle zu verhindern. Ein unrundes Rohr bildet niemals eine gleichmäßige Kapillarbindung, egal wie viel Hitze Sie anwenden.
Techniker müssen jedes Schnittende ordnungsgemäß entgraten und reiben. Entfernen Sie sowohl innere als auch äußere Grate vollständig. Nicht entfernte innere Grate erzeugen einen stark turbulenten Kältemittelstrom. Sie begrenzen künstlich das gesamte Innenvolumen in jedem Kupferrohr-Fitting . Diese lokalisierten Turbulenzen wirken sich drastisch auf die Gesamtsystemeffizienz aus. Äußere Grate verhindern, dass das Rohr vollständig in der Fittingschale sitzt. Verwenden Sie ein hochwertiges Entgratungswerkzeug, um glatte, abgeschrägte Kanten zu erzeugen.
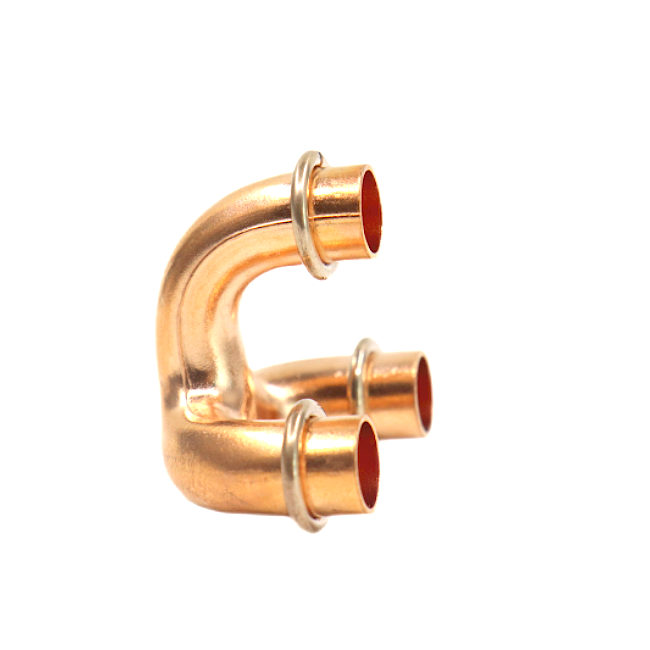
Kupfer oxidiert auf natürliche Weise, wenn es atmosphärischer Luft ausgesetzt wird. Sie müssen diese matte Oxidationsschicht entfernen, um blankes, blankes Metall freizulegen. Der erste Schritt ist der mechanische Abrieb. Verwenden Sie zum Reinigen der Oberfläche nichtmetallische Schleifpads wie Scotch-Brite. Alternativ können Sie spezielle Edelstahldrahtbürsten verwenden, die speziell für Sanitär- und HVAC-Arbeiten entwickelt wurden. Reinigen Sie sowohl die Außenseite des Rohrs als auch die Innenseite des Fittingbechers.
Kreuzkontaminationen sind ein häufiger Fehler, den Sie vermeiden müssen. Teilen Sie Ihre Reinigungswerkzeuge niemals mit anderen Metallen. Wenn Sie dieselbe Drahtbürste auf Stahl oder Aluminium verwenden, werden winzige Fremdpartikel entfernt. Diese Partikel dringen beim Schrubben tief in die weiche Kupferoberfläche ein. Sie schwächen die endgültige metallurgische Bindung. Halten Sie einen speziellen Satz Schleifwerkzeuge ausschließlich für Kupferanwendungen bereit.
Die mechanische Reinigung allein reicht für die Kühlstandards noch nicht aus. Sie müssen Ihre chemischen Entfettungsprotokolle bewerten. Entfernen Sie Schneidölreste, Schmutz und menschliche Fingerabdrücke vollständig. Verwenden Sie ein hochwertiges, rückstandsfreies Lösungsmittel. Wenn Sie Öle auf dem Kupfer belassen, werden sie bei hoher Hitze sofort gebacken. Sie verwandeln sich in harte Kohlenstoffbarrieren. Diese dichten Kohlenstoffablagerungen stoßen flüssige Zusatzmetalle aggressiv ab. Die Legierung ballt sich einfach zusammen und rollt vom Gelenk ab.
Die Wissenschaft der Oxidation schreibt strenge Protokolle vor. Sauerstoff reagiert bei erhöhten Löttemperaturen aggressiv mit Kupfer. Diese chemische Reaktion bildet schwere schwarze Ablagerungen im Rohrleitungsnetz. Vor der Anwendung von Wärme muss die atmosphärische Luft vollständig aus den Leitungen verdrängt werden. Wenn Sie diese Regel ignorieren, wird der Kühlkreislauf durch die entstehenden internen Ablagerungen systematisch zerstört.
Sie müssen den betrieblichen Unterschied zwischen Spülung und Druckprüfung verstehen. Die Hochdruckförderung dient ausschließlich der Dichtheitsprüfung nach der Montage. Das Spülen erfordert einen kontinuierlichen Fluss mit sehr niedrigem Druck. Normalerweise fließen 2–3 CFH (Kubikfuß pro Stunde) sauerstofffreier trockener Stickstoff (OFDN). Dieses geringe Volumen verdrängt Sauerstoff perfekt. Es verhindert das Ausblasen der geschmolzenen Legierung beim Schweißen. Eine kontinuierliche Entlüftung stellt sicher, dass frischer Stickstoff ständig eindringende Luft verdrängt.
Standardisieren Sie Ihre Reglerausrüstung, um Rätselraten zu vermeiden. Verlassen Sie sich beim Spülen nicht auf Standard-Hochdruckprüfregler. Sie können den Durchfluss bei 2 CFH einfach nicht genau messen. Wir empfehlen die Investition in spezielle Löt-Durchflussmesser. Sie verfügen über integrierte visuelle Durchflussindikatoren (schwimmende Kugeln). Sie gewährleisten präzise, wiederholbare Durchflussraten bei allen Feldanwendungen. Durch die richtige Werkzeugausstattung werden massive Betriebsrisiken gemindert.
Die Auswahl des richtigen Schweißzusatzwerkstoffs erfordert sorgfältige Überlegung. Sie müssen Ihre Optionen anhand der Systemanforderungen vergleichen. Phos-Kupfer-Legierungen eignen sich hervorragend für standardmäßige stationäre Verbindungen. Silberhaltige Legierungen (mit 5 bis 15 % Silber) bieten eine viel höhere Duktilität. Umgebungen mit starken Vibrationen, wie z. B. Druckleitungen in der Nähe von Kompressoren, erfordern diese höheren Silberkonzentrationen. Auch die Verbindung unterschiedlicher Metalle erfordert spezielle Silbermischungen, um die metallurgische Lücke zu schließen.
Leitfaden zur Auswahl von Hartlotlegierungen
| Legierungstyp Silbergehalt | Bester | Anwendungsfall | Flussmittel erforderlich? |
|---|---|---|---|
| Standard-Phos-Kupfer | 0% | Einfache Kupfer-Kupfer-Wasserleitungen | NEIN |
| Phos-Kupfer mit niedrigem Silbergehalt | 5 % - 6 % | Standard-Kühlkupferverbindungen | NEIN |
| Phos-Kupfer mit hohem Silbergehalt | 15 % | Entladungsleitungen mit hoher Vibration, starker Temperaturwechsel | NEIN |
| Hartlötlegierung mit hohem Silbergehalt | 45 % – 56 % | Verbindung von Kupfer mit Stahl- oder Messingteilen | Ja |
Klären Sie Ihren Flussmittelbedarf, bevor Sie beginnen. Das Verbinden von Kupfer mit Messing oder Stahl erfordert immer einen separaten Flussmittelauftrag. Das Flussmittel zersetzt Oberflächenoxide auf den härteren Metallen. Umgekehrt benötigen Kupfer-Kupfer-Verbindungen in Kombination mit phosphorhaltigen Legierungen kein externes Flussmittel. Der Phosphor selbst fungiert als eingebautes Flussmittel. Das Auftragen von unnötigem Flussmittel auf eine Kupfer-Kupfer-Verbindung führt nur zu potenziellen inneren Verunreinigungen.
Bewerten Sie Ihre Brennerkalibrierung und Flammenchemie. Stellen Sie immer eine vollkommen neutrale Flamme ein. Eine oxidierende Flamme brennt zu heiß und lagert überschüssigen Sauerstoff im Metall ab. Eine reduzierende Flamme verbrennt kühler und lagert unordentlichen Kohlenstoffruß ab. Eine neutrale Flamme gleicht Hitze und Chemie perfekt aus. Es verhindert eine Überhitzung des empfindlichen Kupfers und bringt die Verbindung schnell auf die richtige Temperatur.
Projektmanager müssen einen logischen Rahmen für die Außendienstteams bereitstellen. Durch die Standardisierung Ihrer Standardarbeitsanweisungen (Standard Operating Procedures, SOPs) werden menschliche Fehler erheblich reduziert. Durch die Übergabe einer einfachen Checkliste an die Techniker wird sichergestellt, dass jede Verbindung die gleiche gründliche Vorbereitung erhält. Konsistenz ist der ultimative Schlüssel zur Minimierung von Garantieansprüchen.
Implementieren Sie diesen obligatorischen Arbeitsablauf vor dem Löten für alle Installationen:
Rüsten Sie Ihre Teams richtig aus. Beraten Sie sie über die notwendigen Kits. Stellen Sie geeignete Rohrschneider und hochwertige Entgratungswerkzeuge bereit. Stellen Sie genaue OFDN-Durchflussmesser und die für die Aufgabe erforderlichen spezifischen Legierungen bereit. Erwarten Sie keine erstklassigen Ergebnisse, wenn Sie minderwertige Werkzeuge bereitstellen. Die Beschaffung von Werkzeugen hat direkten Einfluss auf die endgültige Schweißqualität.
Machen Sie Qualitätssicherungsmaßnahmen verbindlich. Führen Sie nach dem Löten eine strenge Sichtprüfung durch. Überprüfen Sie, ob die Legierungskehlen gleichmäßig sind, und stellen Sie sicher, dass kein Metall in die Ventile getropft ist. Führen Sie anschließend einen Hochdruckabfalltest mit Stickstoff durch. Dieser Abklingtest dient als letzte Bestätigung vor dem Erzeugen eines tiefen Vakuums. Es bestätigt die mechanische Integrität Ihrer Vorbereitung vor dem Hartlöten.
Wir müssen eine grundlegende Wahrheit bekräftigen. Das erfolgreiche Löten von Kupferarmaturen für Kühlschränke ist eine exakte, unerbittliche Wissenschaft. Neunzig Prozent der eigentlichen Arbeit werden erledigt, lange bevor man überhaupt einen Funken zündet, um die Fackel anzuzünden. Die Vorbereitung bestimmt den Erfolg vollständig.
Priorisieren Sie immer diese letzten handlungsorientierten Schritte:
Betonen Sie das Zeitmanagement vor Ort. Es zahlt sich enorm aus, sich 10 zusätzliche Minuten zum Messen, Reinigen und Spülen zu nehmen. Dies erspart später stundenlange, frustrierende Nacharbeit bei der Diagnose. Dadurch wird der Ruf des Auftragnehmers stark geschützt und das Endergebnis des Projekts gewahrt.
A: Nein. Standard-Weichlot schmilzt bei viel niedrigeren Temperaturen und verfügt nicht über die für Hochdrucksysteme erforderliche Zugfestigkeit. Moderne Kältemittel wie R-410A arbeiten bei extrem hohen Drücken. Durch das Hartlöten entsteht eine stärkere metallurgische Verbindung, die diesen Drücken und konstanten Temperaturwechseln standhält. Es bleibt der vorgeschriebene Industriestandard.
A: Wenn kein Stickstoff strömt, kann Sauerstoff mit dem erhitzten Kupfer reagieren. Dadurch entstehen sofort schwarze Kupferoxidablagerungen im Rohr. Wenn das System läuft, wäscht das Kältemittel diese abrasiven Ablagerungen in das Kompressoröl und die Dosiergeräte. Dies führt zu verstopften TXVs und einem katastrophalen Kompressorausfall.
A: Das Rohr muss vollständig am inneren Rohranschlag des Fittings anliegen. Diese Tiefe ist so konzipiert, dass sie eine maximale Oberfläche für die Kapillarwirkung bietet. Der vollständige Sitz des Rohrs gewährleistet eine optimale strukturelle Integrität. Es verhindert, dass das Gelenk bei starker mechanischer Belastung auseinanderschwingt.
A: Ja. Nagelneue Armaturen enthalten häufig werksseitige Oxidations- und Produktionsrückstände. Auch wenn sie glänzend aussehen, bleiben mikroskopisch kleine Schichten von Schneidflüssigkeit oder Ziehpaste zurück. Sie müssen sie mechanisch anschleifen und chemisch entfetten. Dies garantiert eine perfekte Haftung des Lotes auf dem Grundmetall.

